
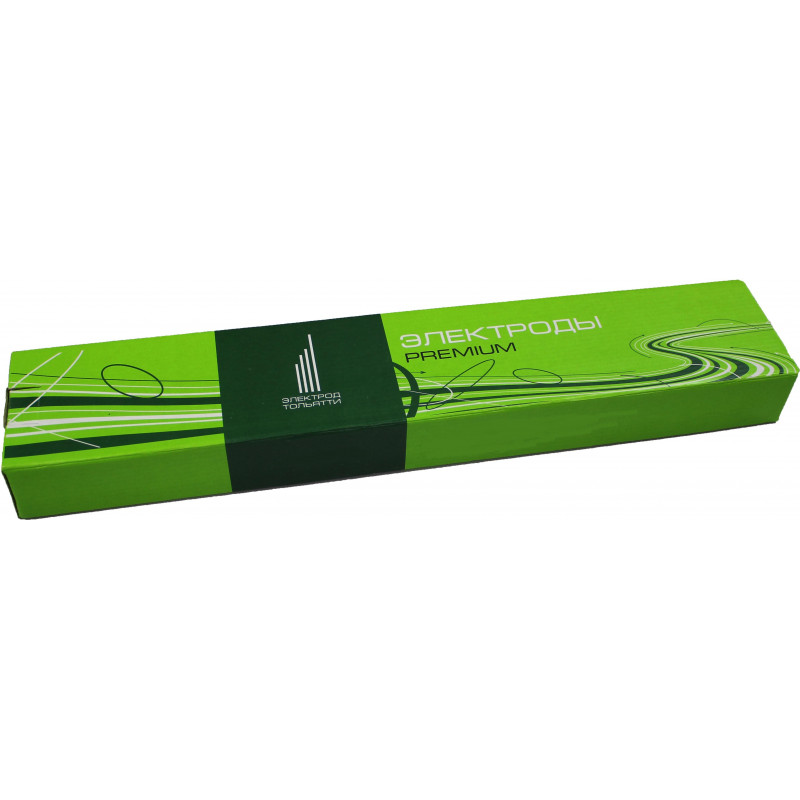
Электроды сварочные УОНИ 13/55 4мм 5кг
507р.
- Бренд: Электрод
- Артикул: УОНИ1355/4
Вы смотрели
Электроды с основным покрытием предназначены для сварки особо ответственных конструкций из углеродистых и низколегированных сталей, когда к металлу шв..
507р.


Угловая шлифовальная машина (болгарка) Makita 9562CVH – универсальный инструмент, предназначенный для шлифовки металла, дерева, камня, очистки матери..
14290р.


Сварочный аппарат РЕСАНТА САИ-160К - компактный, малогабаритный аппарат незаменим в быту и не занимает много места при хранении. Разобраться в исполь..
5690р.


Тип H – борфрезы пламевидные. Бор-фрезы по металлу используются на скругленных поверхностях, а также для снятия фаски у формованных деталей...
979р.
Аппарат имеет синергетические настройки, что позволяет в несколько нажатий начать работу, задав всего 3 параметра. При этом вы можете сохранить в памя..
482210р.

Бытовой дренажный насос, предназначен для перекачивания чистых, дренажных, дождевых и грунтовых вод. Также насос можно использовать для подачи воды из..
5390р.
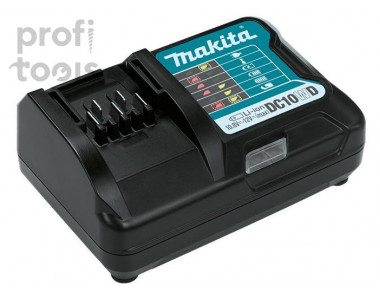
Зарядные устройства Makita предназначены для быстрой и качественной зарядки аккумуляторов и отличаются надежностью и длительным сроком службы. Зарядн..
3950р.

Удобный мотокультиватор Honda с фирменным двигателем Honda GXV, который отличается легким запуском, экономичным расходом топлива, низким уровнем шума..
60900р.

Электрический инфракрасный обогреватель BALLU BIH-CM-0.6 предназначен для направленного мощного обогрева в любых условиях: несмотря на ветер и минусов..
1990р.
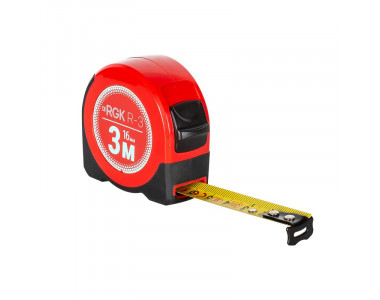
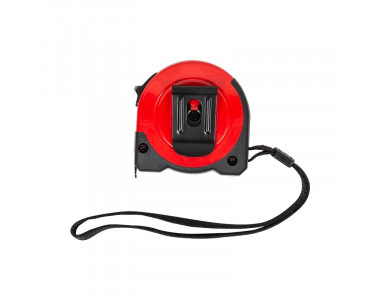
Измерительная рулетка RGK R-3 со стальной лентой длиной 3 метра выполнена в компактном ударопрочном корпусе и имеет клипсу для крепления на поясе. Неб..
490р.